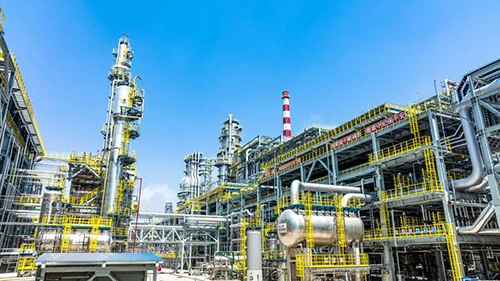
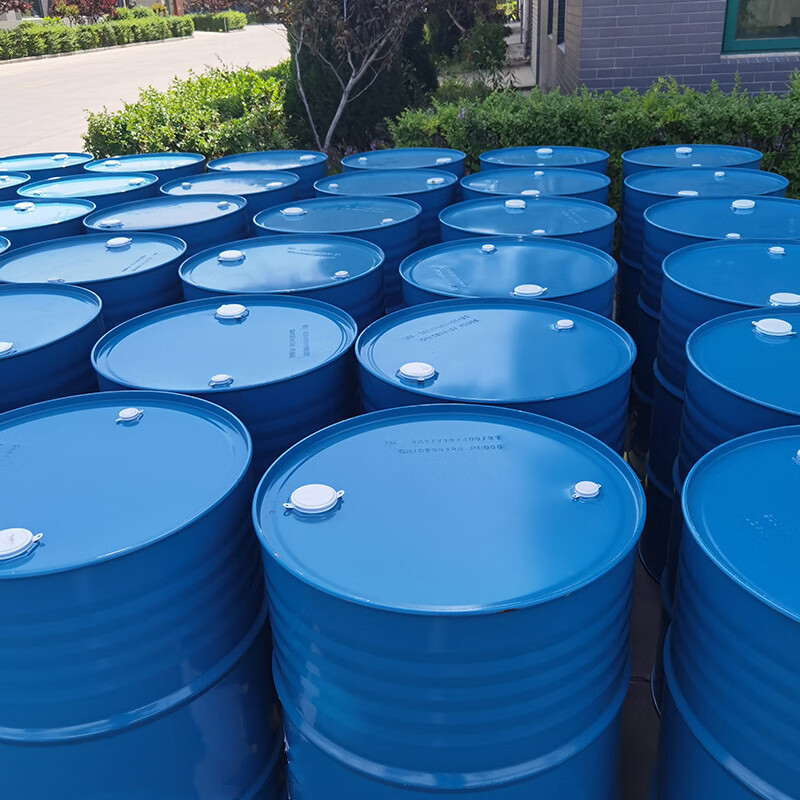
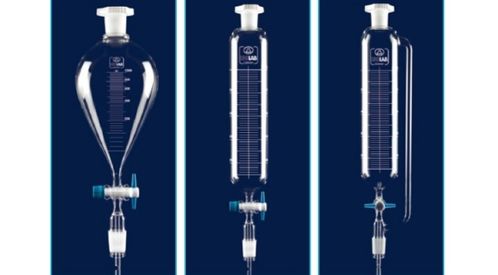
年产10万吨热塑性酚醛树脂工厂设计——乙酸乙酯溶剂工艺方案
一、项目概述
本设计针对年产10万吨热塑性酚醛树脂的工厂建设,采用乙酸乙酯作为反应溶剂与脱水共沸剂。热塑性酚醛树脂(Novolac)广泛应用于磨料磨具、摩擦材料、耐火材料、电子封装及复合材料等领域。以乙酸乙酯替代传统水介质或高沸点溶剂,可有效改善反应体系传热与脱水效率,降低能耗,并便于溶剂回收套用,符合绿色化工发展方向。
二、产品方案与质量标准
- 产品品种:热塑性酚醛树脂(软化点80~110℃,游离酚≤1.0%, hexamine加入量8~12%)。
- 生产能力:10万吨/年,按8000小时/年运行,小时产量12.5吨。
- 质量指标:执行GB/T 30772等标准,固体含量≥99%,粘度(40%乙醇溶液,25℃)符合客户需求,水分≤0.5%。
三、工艺技术方案
1. 原料:苯酚(工业级,99.5%)、甲醛(37%水溶液)、草酸或盐酸(催化剂)、乙酸乙酯(工业级,≥99%)。
2. 反应原理:苯酚与甲醛在酸性催化下经缩聚反应生成热塑性酚醛树脂,甲醛与苯酚摩尔比0.75~0.85:1。
3. 工艺流程:
(1)配料:苯酚计量后加入反应釜,加入催化剂及部分乙酸乙酯。
(2)缩聚:升温至90~100℃,滴加甲醛,常压回流反应2~4小时,乙酸乙酯与水形成共沸体系,促进脱水。
(3)脱水:反应后期升温至110~130℃,乙酸乙酯-水共沸蒸汽经冷凝分相,有机相回流入釜,水相排出。
(4)脱溶剂:真空条件下脱除残余乙酸乙酯,回收精制后循环使用。
(5)出料与造粒:熔融树脂经冷却带冷却、破碎、筛分,包装为片状或粉状产品。
- 工艺特点:乙酸乙酯惰性稳定,沸点77℃,与水共沸点70.4℃,共沸组成含水8.2%,脱水效率高;溶剂回收率≥95%,显著降低废水排放与能耗。
四、主要设备选型
- 反应釜:搪瓷或不锈钢材质,带夹套、搅拌、回流冷凝器,单釜容积40m³,数量8台(6用2备)。
- 冷凝器:列管式,换热面积120m²/台,共12台。
- 分水器:卧式,带界面控制,容积15m³,共8台。
- 脱溶剂罐:不锈钢,容积25m³,配真空系统,共4台。
- 造粒系统:钢带冷却机2套,处理能力6吨/小时/套,配破碎筛分线。
- 乙酸乙酯回收塔:连续精馏塔,处理量8吨/小时,塔板数30,回流比1.5。
五、乙酸乙酯回收系统
设置乙酸乙酯储罐区(4×200m³)、精馏回收塔、废水预处理单元。反应与脱水工序中蒸出的溶剂-水混合物冷凝后进入分水器,有机相泵入回收塔精制,水相经汽提后达标排放或进入生化处理。设计回收率≥95%,年消耗乙酸乙酯约1500吨(补充损耗)。
六、安全与环保措施
- 火灾爆炸防护:乙酸乙酯闪点-4℃,反应区与储罐区按甲类防火设计,设可燃气体报警、防爆电气、氮封系统及泡沫消防设施。
- 职业卫生:苯酚、甲醛为有毒物质,实施密闭操作、通风与个体防护,设置应急洗眼器与冲淋设施。
- 环保:工艺废水经隔油、汽提、生化处理后纳入园区管网;真空尾气经冷凝+活性炭吸附后达标排放;废催化剂固体按危废委托处置。
- 能耗与节能:共沸脱水较传统工艺节省蒸汽约20%,溶剂回收系统余热用于预热原料。
七、厂区布置与经济分析
- 布置原则:按照“生产区-储运区-公用工程区”分区,反应车间靠近溶剂罐区以减少管线,造粒与包装区设置在下风向,管理人员设置于厂前区。
- 公用工程:蒸汽8吨/小时,循环水1200m³/小时,配电容量4000kVA,氮气200Nm³/小时。
- 经济指标:项目总投资约4.8亿元(含土地、设备、安装及流动资金),综合成本约1.15万元/吨,按树脂售价1.35万元/吨估算,年利润约1.5亿元,投资回收期约3.5年。
八、结论
采用乙酸乙酯溶剂的年产10万吨热塑性酚醛树脂装置,工艺可行、脱水效率高、溶剂可高效回收,安全环保措施完善,经济效益良好,适合规模化工业建设。工程设计下一步可开展反应釜结构强化、共沸精馏参数优化及全过程HAZOP分析,以进一步提升装置先进性。
如若转载,请注明出处:http://www.hbmschem.com/product/110.html
更新时间:2026-11-07 15:24:20